

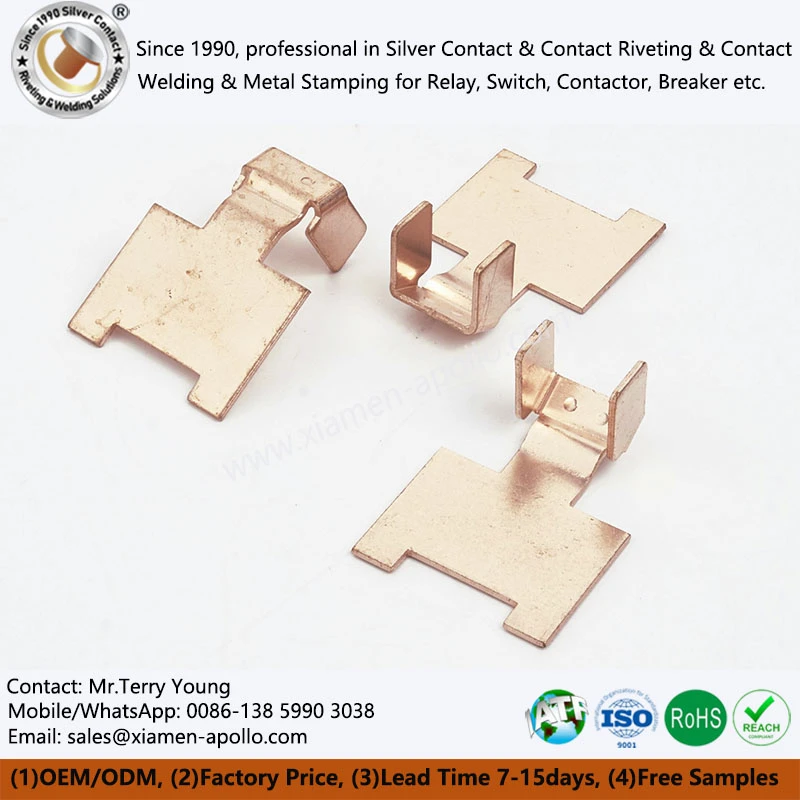
Metalo štampavimo vario kontaktinių dalių perforavimas kartu su vietiniu CNC apdirbimu suteikia praktišką sudėtingų elektrinių gnybtų gamybos būdą, kuriam reikia tiek sąnaudų kontrolės, tiek matmenų tikslumo. Progresyvus štampavimas sumažina medžiagų švaistymą ir vieneto sąnaudas kartotinėje gamyboje, o CNC apdirbimas kontroliuoja tokias svarbias funkcijas kaip srieginės skylės, tvirtinimo sąsajos ir kontaktiniai paviršiai. Optimalus procesas priklauso nuo gamybos apimties, vario panaudojimo, tolerancijos reikalavimų, investicijų į įrankius ir elektros charakteristikų kriterijų. Šiame straipsnyje nagrinėjamas procesų pasirinkimas, hibridinės gamybos strategijos, sąnaudų lūžio analizė ir tiekėjų vertinimas OĮG elektros terminalų projektams.
Štampavimas prieš CNC apdirbimą: kur atsiranda išlaidų lūžio taškas?
Progresyvus štampavimas paprastai sumažina pakartotinės gamybos elektros gnybtų vieneto sąnaudas, paskirstant įrankių sąnaudas dideliems kiekiams. CNC apdirbimas labiau tinka mažo tūrio dalims, sudėtingoms trimačioms savybėms ir geometrijoms, kurioms reikalinga griežta matmenų kontrolė. Sujungus štampuotus ruošinius su vietiniu CNC apdirbimu, galima sumažinti medžiagų švaistymą ir apdirbimo laiką, kartu išlaikant tikslumą kritinėse elektros sąsajose.
Teisingas procesas priklauso nuo metinės paklausos, medžiagų panaudojimo, matmenų leistinų nuokrypių, elementų geometrijos, investicijų į įrankius ir tikrinimo reikalavimų. Nėra universalios gamybos apimties ribos, kurią pasiekus štampavimas tampa pigesnis nei CNC apdirbimas; lūžio taškas turi būti skaičiuojamas pagal faktines detalės projektavimo ir gamybos sąlygas.
Progresyvus štampavimas: didelės apimties gamyba ir medžiagų panaudojimas
Progresyvus štampavimas formuoja lakštinį metalą atliekant nuoseklias operacijas, įskaitant išlyginimą, pradūrimą, lenkimą, kalimą ir formavimą. Ruošinys juda per kelias stotis, todėl per vieną presavimo ciklą galima pagaminti kelias funkcijas.
Varinių ir žalvarinių elektros gnybtų štampavimas tinka geometrijoms su pasikartojančiomis plokštumo savybėmis, suformuotomis ąselėmis, tvirtinimo angomis ir spyruoklinėmis dalimis.
Pagrindiniai inžineriniai aspektai apima:
- Medžiagos storis:Įprastos gnybtų dalys gali būti nuo 0,3 iki 3,0 mm, atsižvelgiant į lydinį, dalių geometriją ir presavimo galimybes.
- Matmenų tolerancija:Pasirinktoms štampuotoms ypatybėms gali būti pasiekiamas ±0,02 mm nuokrypis, tačiau brėžinys, medžiagos būklė, šlifavimo kryptis ir įrankių konstrukcija lemia tikrąsias galimybes.
- Įtrūkimų valdymas:Perforavimo tarpas ir įrankių susidėvėjimas turi įtakos šerdies aukščiui, krašto kokybei ir surinkimo nuoseklumui.
- Įrankių amortizacija:Progresyviems štampams reikalingos išankstinės inžinerijos ir gamybos investicijos, kurios turi būti paskirstytos numatomai gamybos apimčiai.
- Juostos išdėstymas:Įdėjimo efektyvumas ir laikiklio konstrukcija turi įtakos medžiagos išeigai, laužo susidarymui ir matmenų stabilumui.
Štampavimas tampa ekonomiškai patrauklus, kai gamybos apimties pakanka štampavimo sąnaudoms kompensuoti ir kai detalių geometriją galima pagaminti be pernelyg didelių antrinių operacijų.
CNC apdirbimas: geometrinis lankstumas ir lokalizuotas tikslumas
CNC frezavimas ir tekinimas pašalina medžiagą iš strypo, plokštės ar iš anksto suformuoto ruošinio. Procesas palaiko sudėtingus kontūrus, sriegines skylutes, tikslias angas ir vietines paviršiaus savybes, kurias gali būti sunku ekonomiškai pagaminti vien štampuojant.
CNC apdirbimas dažniausiai naudojamas prototipams, inžinerinėms peržiūroms, mažoms gamybos partijoms ir elektriniams gnybtams su sudėtingais sąsajos matmenimis.
Svarbūs išlaidų veiksniai:
- Apdirbimo laikas:Gilios kišenės, daugybė įrankių keitimų ir sunkiai prieinami paviršiai padidina ciklo laiką.
- Medžiagos pašalinimas:Apdorojant terminalą iš kieto vario arba žalvario, gali susidaryti daug drožlių.
- Darbo laikymas:Plonoms arba asimetriškoms dalims gali prireikti specialių tvirtinimo detalių, kad būtų išvengta deformacijos.
- Matmenų valdymas:Tolerancijos, pvz., ±0,01 mm, gali būti įmanomos pasirinktoms savybėms kontroliuojamomis sąlygomis, tačiau turi būti patvirtintos pagal medžiagą, geometriją ir tikrinimo metodą.
- Laidžios sąsajos apdaila:Įtrūkimai, įrankių žymės, užteršimas ir paviršiaus pažeidimai gali turėti įtakos atsparumui sąlyčiui ir jungties konsistencijai.
CNC apdirbimas savaime nėra brangesnis kiekvienai daliai. Paprasto terminalo, kurio metinė paklausa yra maža, apdirbimas gali kainuoti pigiau, nei gaminti naudojant specialų progresinį štampą.
Procesų palyginimas: štampavimas ir CNC apdirbimas
| Inžinerinis veiksnys | Progresyvus štampavimas | CNC apdirbimas |
|---|---|---|
| Pradinė įrankių kaina | Aukštesnis; Reikalingas štampo projektavimas ir gamyba | Žemesnis standartinėms sąrankoms; gali prireikti armatūros |
| Vieneto kaina esant dideliam kiekiui | Paprastai maža po įrankių amortizacijos | Dažnai didesnis dėl ciklo trukmės ir medžiagos pašalinimo |
| Vieneto kaina esant mažam kiekiui | Gali būti didelis dėl įrankių paskirstymo | Dažnai konkuruoja dėl paprastų sąrankų |
| Tipiška geometrija | Lakštiniai profiliai, lenkimai, skirtukai, skylės | Kišenės, skylės, sriegiai, sudėtingi kontūrai |
| Medžiagos panaudojimas | Gali būti aukštas su optimizuotu juostelių išdėstymu | Priklauso nuo atsargų geometrijos ir medžiagos pašalinimo |
| Plonos sienos savybės | Tinka, kai remiasi įrankių ir medžiagų savybėmis | Galima, tačiau reikia kontroliuoti darbo išlaikymą ir deformaciją |
| Pakartojamumas | Stiprus, kai įrankių ir proceso sąlygos išlieka stabilios | Stiprus su kontroliuojamomis programomis, įrenginiais ir patikrinimu |
| Dizaino pakeitimai | Gali prireikti štampo modifikacijų | Dažnai įgyvendinama peržiūrint programas |
| Tinkamos programos | Didelės apimties relių gnybtai ir štampuotos varinės jungtys | Tikslios terminalų sąsajos, srieginės funkcijos ir prototipai |
Pirkimo komandos gali priimti neteisingus sprendimus dėl tiekimo, jei lygindamos kotiruojamas vieneto kainas, nenagrinėdamos įrankių mokesčių, prielaidų dėl laužo, patikrinimo apimties ir numatomos metinės paklausos.

Preformų štampavimas + lokalizuotas CNC apdirbimas: hibridinės gamybos būdas
Hibridinis gamybos būdas naudoja štampavimą pagrindiniam terminalo profiliui sukurti ir CNC apdirbimui, kad užbaigtų tik tas funkcijas, kurioms reikalinga griežtesnė matmenų kontrolė. Taip išvengiama visos detalės apdirbimo iš vientisos medžiagos ir išsaugomas tikslumas ties srieginėmis skylėmis, montavimo sąsajomis, kontaktiniais paviršiais ir pasirinktais atskaitos taškais.
Šis metodas ypač aktualus didelės srovės elektriniams gnybtams, kur tūrinis laidumas, mechaninis tvirtinimas ir sąsajos geometrija turi būti kontroliuojami vienu metu.
Gamybos operacijų skyriaus steigimas
Ekonomiškiausia proceso seka kiekvienai ypatybei priskiriamas gamybos būdas, geriausiai atitinkantis jo geometriją ir toleranciją.
| Funkcija arba reikalavimas | Pageidautina operacija | Inžinerinė priežastis |
|---|---|---|
| Išorinis terminalo profilis | Tuščiavimas arba progresyvus štampavimas | Efektyvi pakartojamos lapų geometrijos gamyba |
| Tvirtinimo ąselės ir posūkiai | Progresyvus štampavimas | Vienoje gamybos sekoje gali būti pagamintos kelios suformuotos funkcijos |
| Standartinės tarpinės skylės | Auskarų vėrimas | Apsaugo nuo nereikalingo gręžimo ir drožlių susidarymo |
| Tikslios srieginės skylės | CNC gręžimas ir sriegimas | Suteikia sriegio matmenų ir sujungimo kontrolę |
| Svarbūs vietos nustatymo paviršiai | CNC frezavimas | Valdo pasirinktus atskaitos taškus ir sujungimo matmenis |
| Vietinė kontaktinė arba suspaudimo sąsaja | CNC frezavimas arba tekinimas, jei taikoma | Pagerina geometrinį valdymą nurodytoje sąsajoje |
| Šurmuliavimas | Kontroliuojama mechaninė ar kitokia kvalifikuota apdaila | Sumažina su šurmu susijusią surinkimo ir elektros riziką |
| Galutinis matmenų patikrinimas | CMM, matuokliai arba optinis patikrinimas | Patvirtina atitiktį brėžinių reikalavimams |
Ne kiekvienam antspauduotam terminalui reikia CNC apdailos. Antrinis apdirbimas turėtų apsiriboti funkcijomis, kurių tolerancija, geometrija, paviršiaus būklė arba surinkimo reikalavimas pateisina papildomą operaciją.
Duomenų projektavimas ir tolerancijos paskirstymas
Hibridinis procesas pateikia kritinį inžinerinį klausimą: kaip CNC operacija suras štampuotą ruošinį?
Antspauduotos dalys gali turėti spyruoklinį atsigavimą, vietinį iškraipymą ir formuojamų kampų pokyčius. Jei armatūra nurodo nestabilų paviršių, galutinė apdirbta funkcija gali pasislinkti funkcinės tvirtinimo arba kontaktinės sąsajos atžvilgiu.
Projektavimo ir proceso plane turėtų būti apibrėžta:
- Pirminis atskaitos taškas:Paviršius arba ypatybė, kuri nustato pagrindinę vietos nustatymo nuorodą.
- Antrinis atskaitos taškas:Funkcija, valdanti šoninę padėtį arba orientaciją.
- Tretinis atskaitos taškas:Savybė, kuri riboja likusį laisvės laipsnį.
- Tvirtinimo kontaktiniai taškai:Vietos, kurios palaiko dalį nesukeldamos nuolatinės deformacijos.
- Apdirbimo pašalpa:Turima atsargų, leidžiančių pašalinti štampavimo pokyčius, išlaikant minimalų sienelės storį.
- Patikrinimo strategija:Nulinės atskaitos rėmas ir geometrinės leistinos nuokrypos, naudojamos baigtai daliai patikrinti.
±0,01 mm brėžinio tolerancija ant apdirbtos skylės automatiškai negarantuoja tokio paties padėties tikslumo, palyginti su štampuotu išoriniu profiliu. Turi būti įvertinta visa atskaitos grandinė.
Sudėtingiems gnybtams geometriniai matmenys ir tolerancijos (GD&T) gali būti naudojami nustatant padėtį, statmenumą, plokštumą ir profilio reikalavimus, susijusius su funkciniais surinkimo atskaitos taškais.
Atsparumo, spyruoklinio ir kontaktinio pasipriešinimo valdymas
Perėjimas tarp štampavimo ir CNC apdirbimo gali sukelti defektų, jei proceso seka nekontroliuojama.
Antspauduota šerdis gali trukdyti tvirtinti armatūrai, o suspaudimo slėgis gali deformuoti plonas varines dalis. Apdirbant taip pat gali atsirasti drožlių arba pjovimo skysčio likučių, kurie užteršia laidžias sąsajas.
Rekomenduojami valdikliai apima:
- Inžineriniame brėžinyje nurodykite leistiną šlaunies aukštį ir kryptį.
- Nustatykite, ar šlifavimas vyksta prieš ar po antrinio apdirbimo.
- Naudokite tvirtinimo atramas arti apdirbimo apkrovos, kad sumažintumėte vietinę deformaciją.
- Prieš montuodami elektrinius kontaktinius paviršius, pašalinkite drožles ir proceso likučius.
- Po apdirbimo patikrinkite kritines skylių padėtis ir sąsajos lygumą.
- Išmatuokite surinktos jungties kontaktinę varžą esant nustatytai suspaudimo jėgai, paviršiaus sąlygoms ir matavimo sąlygoms.
Kontaktinė varža yra sistemos lygio savybė, kuriai įtakos turi paviršiaus plėvelės, kontaktinis slėgis, geometrija, dengimas ir medžiagų pasirinkimas. Vien tūrinis vario laidumas negali numatyti užbaigto gnybto jungties varžos.
Vario ir žalvario pasirinkimas hibridinių terminalų gamybai
Varis ir žalvaris siūlo skirtingus elektros laidumo, mechaninio stiprumo, formavimo ir apdirbamumo balansus. Tinkama klasė turi būti parinkta atsižvelgiant į srovės tekėjimo reikalavimus, formavimo stiprumą, tvirtinimo apkrovas ir darbo temperatūrą.
| Medžiaga šeima | Bendrosios charakteristikos | Tipiški inžineriniai svarstymai |
|---|---|---|
| C11000 / didelio laidumo varis | Didelis elektros laidumas ir geras šilumos laidumas | Tinka ten, kur dominuoja srovės perdavimas ir šilumos išsklaidymas |
| C10200 / bedeguonies varis | Didelis laidumas su kontroliuojamu deguonies kiekiu | Apsvarstykite, kur yra nurodyti medžiagų chemijos ir sujungimo reikalavimai |
| C26000 žalvaris | Geras formavimas ir naudingas apdirbamumas | Tinka tam tikroms gnybtų ir jungčių geometrijoms, kai leidžia laidumo reikalavimai |
| C36000 laisvai apdirbamas žalvaris | Geras apdirbamumas | Prieš pasirinkdami įvertinkite elektros laidumą, galiojančias taisykles ir medžiagos sudėtį |
| C17200 berilio varis | Didelis stiprumas ir spyruoklinės savybės po tinkamo terminio apdorojimo | Labiau susiję su elastinio kontakto ar spyruoklių funkcijomis, nei vien masiniu didelės srovės laidumu |
Šios klasės nėra keičiamos. Medžiagos specifikacijoje turėtų būti nurodytas lydinio žymėjimas, temperatūra, storis arba žaliavos matmenys, taikomas medžiagos standartas ir visos būtinos laidumo ar mechaninių savybių ribos.
Varinių gnybtų, turinčių didelę srovę, konstrukcijoje taip pat turi būti atsižvelgiama į skerspjūvio plotą, srovės tankį, jungties varžą, aplinkos temperatūrą, aušinimo sąlygas ir leistiną temperatūros kilimą.
Atsisiųskite kontaktinės medžiagos specifikacijų lapą

Didelės srovės elektros gnybtų sąnaudų mažinimas: projektinis pavyzdys
Didelės srovės gnybtuose dažnai derinamas laidus varinis korpusas su tvirtinimo ypatybėmis, tvirtinimo sąsajomis ir geometriniais reikalavimais jungtis prie šynų, kabelių ar kontaktų mazgų. Apdorojus visą komponentą iš kietos medžiagos, gali būti pašalinta medžiaga, kuri mažai prisideda prie jo elektrinių ar mechaninių funkcijų.
Antspauduotas ruošinys, po kurio atliekamas vietinis CNC apdirbimas, gali sumažinti nereikalingą medžiagos pašalinimo ir apdirbimo laiką. Tikrasis sutaupymas priklauso nuo dalies geometrijos, medžiagos storio, juostelių išdėstymo, apdirbimo pašalpos, ciklo trukmės, laužo kiekio ir investicijų į įrankius.
Pagrindinių sąnaudų veiksnių nustatymas didelės srovės terminale
Išnagrinėkite sąnaudų struktūrą funkcijų lygiu, o ne traktuokite terminalą kaip vieną, nediferencijuotą komponentą.
| Išlaidų vairuotojas | Galima problema dėl visiško CNC apdirbimo | Hibridinio proceso galimybė |
|---|---|---|
| Neapdoroto vario atsargos | Didelės pradinės atsargos gali sukelti didelių lustų | Antspauduokite apytikslį gnybtų profilį iš tinkamo lapo |
| Medžiagos pašalinimas | Ilgi apdirbimo ciklai nekritiniams kontūrams | Rezervuokite CNC operacijas nurodytoms tikslumo savybėms |
| Srieginiai tvirtinimo taškai | Papildomas gręžimo ir sriegimo laikas | Mašinai reikalingos tik srieginės sąsajos |
| Išorinis profilis | Pakartotinis kontūro frezavimas | Jei įmanoma, padarykite profilį štampuodami |
| Dalių tvarkymas | Keli nustatymai gali padidinti darbo jėgos ir variacijų skaičių | Naudokite apibrėžtą štampavimo į apdirbimą perdavimo ir vietos nustatymo metodą |
| Matmenų patikrinimas | Per didelis nekritinių savybių tikrinimas | Taikykite brėžiniais pagrįstus tikrinimo planus su aiškiomis kritinėmis kokybės charakteristikomis |
| Laužas ir perdirbimas | Apdirbimo defektai arba nustatymo klaidos gali išmesti didelės vertės medžiagą | Prieš atleidžiant tūrį, patikrinkite ruošinio geometriją, atskaitos taško stabilumą ir apdirbimo leidimus |
Apskaičiuokite medžiagų sutaupymą pagal faktinę masę ir pirkimo duomenis. Teorinis pašalinto kiekio sumažinimas nebūtinai yra toks pat procentinis visų gamybos sąnaudų sumažėjimas.
Elektrinis ir mechaninis patikrinimas prieš patvirtinant išlaidas
Mažesnė gamybos kaina naudinga tik tuo atveju, jei gatavas terminalas atitinka elektros ir mechaninius reikalavimus.
Didelės srovės ryšiams patvirtinant turėtų būti nurodyta:
- Elektrinė varža:Išmatuokite gatavą jungtį naudodami apibrėžtą bandymo metodą ir kontroliuojamas sąlyčio sąlygas.
- Temperatūros kilimas:Įvertinkite gnybtą pagal nurodytą srovę, aplinkos temperatūrą, montavimo konfigūraciją ir aušinimo sąlygas.
- Mechaninis stiprumas:Patikrinkite tvirtinimo momentą, atsparumą ištraukimui, jungties stiprumą ar kitus brėžinyje nustatytus reikalavimus.
- Matmenų atitiktis:Patikrinkite kritines skylių padėtis, sujungimo paviršius, lygumą ir gnybtų išlygiavimą.
- Paviršiaus būklė:Įsitikinkite, kad įdubimai, dangos defektai, drožlės ar užterštumas netrukdo surinkti.
- Aplinkosauginis veiksmingumas:Taikykite atitinkamus temperatūros ciklo, korozijos, vibracijos ar kitus kvalifikacinius bandymus, kai to reikalaujama paraiškoje.
IEC 60947 gali būti taikomas žemos įtampos skirstomiesiems ir valdymo įrenginiams, atsižvelgiant į gaminio kategoriją. Prieš bandymą turi būti nustatyta taikytina standarto dalis ir užsakovo kvalifikacijos reikalavimai. Vien komponento lygio bandymas neįrodo viso elektrinio mazgo atitikties.
Kai hibridinė gamyba nėra tinkamas pasirinkimas
Kombinuotas maršrutas automatiškai nėra pigiausias pasirinkimas.
Jis gali būti netinkamas, kai:
- Metinė paklausa per maža, kad būtų galima susigrąžinti investicijas į įrankius.
- Terminalo geometrija reikalauja didelių formavimo operacijų, kurios sukuria nepriimtinus iškraipymus.
- Reikalingos CNC funkcijos jau yra paprastos ir nebrangios apdirbti iš standartinių atsargų.
- Dėl medžiagos storio arba lydinio būklės siūlomas štampavimo būdas yra nepraktiškas.
- Dizainas keičiasi pakankamai dažnai, kad būtų patirtos pasikartojančios štampų modifikavimo išlaidos.
- Užbaigtam komponentui reikalingas išsamus po apdirbimo pataisymas arba perdirbimas.
Gamybos sprendimas turėtų būti pagrįstas pasiūlymu ir proceso peržiūra, naudojant išleistą brėžinį, metinę paklausos prognozę, kritinius nuokrypius, medžiagos klasę ir patikrinimo planą.
OĮG tiekimas iš Kinijos: gamybos ir kokybės kontrolės įvertinimas
OĮG arba ODM pirkimo komandai sudėtingų elektros terminalų įsigijimas apima daugiau nei vieneto kainų palyginimą. Procesų integravimas, brėžinių kontrolė, medžiagų atsekamumas, matmenų tikrinimas ir gamybos pakeitimų valdymas – visa tai turi įtakos galutinėms išlaidoms ir gamybos rizikai.
Kinijoje įsikūręs elektrinių terminalų gamintojas gali pasiūlyti integruotą štampavimą ir CNC apdirbimą, tačiau pirkėjas turėtų patikrinti, kurios operacijos atliekamos įmonės viduje, kurios perduodamos išoriškai ir kaip paskirstoma atsakomybė už galutinę patikrą.
Gamybos pajėgumų apžvalga, skirta individualiems metalo štampavimo OĮG projektams
Tiekėjo įvertinimas turėtų susieti įrangos pajėgumą su faktiniu terminalo brėžiniu ir numatoma gamybos apimtimi.
| Audito elementas | Įrodymai prašyti | Kodėl tai svarbu |
|---|---|---|
| Galimybė štampuoti | Presavimo diapazonas, štampavimo tipas, medžiagos storio ribos, proceso pavyzdžiai | Patvirtina, kad ruošinį galima pagaminti tinkamu pakartojamumu |
| CNC galimybė | Mašinos konfigūracija, darbo laikymo būdas, demonstruojamos savybių tolerancijos | Patvirtina, kad antrinis apdirbimas gali atitikti brėžinio reikalavimus |
| Įrankių valdymas | Štampo priežiūros įrašai, įrankio naudojimo trukmės stebėjimas, peržiūrų istorija | Sumažina matmenų nukrypimo ir neplanuotų prastovų riziką |
| Medžiagos kontrolė | Malūno sertifikatai, lydinio žymėjimas, grūdinimas, gaunamų patikrinimų įrašai | Nustato medžiagos tapatybę ir nurodytas savybes |
| Matmenų patikrinimas | Kalibravimo įrašai, matavimo įranga, tikrinimo planai | Palaiko atsekamąjį kritinių funkcijų patikrinimą |
| Proceso atsekamumas | Partijos identifikavimas, gamybos įrašai, neatitikties ataskaitos | Palaiko defektų tyrimą ir paveiktų sklypų izoliavimą |
| Pokyčių valdymas | Patvirtinti brėžiniai, peržiūros įrašai, leidimas nukrypti | Apsaugo nuo neleistinų medžiagų ar gamybos procesų pakeitimų |
| Užsakomosios operacijos | Patvirtintas subrangovų sąrašas, tikrinimo pareigos, perdavimo įrašai | Paaiškina atskaitomybę už išorinį apdirbimą, dengimą ar apdailą |
Reikėtų patikrinti ISO 9001 arba IATF 16949 sertifikato taikymo sritį, galiojimą, išduodančią įstaigą ir pritaikymą gamybos vietai bei procesui. IATF 16949 yra automobilių kokybės valdymo sistemos standartas; tai neturėtų būti traktuojama kaip universalus reikalavimas kiekvienam elektros terminalo tiekėjui.
Varinių elektros gnybtų medžiagų atsekamumas ir atitiktis
Medžiagų atsekamumas turėtų susieti kiekvieną gamybos partiją su jos medžiagų sertifikatu, gaunamų patikrinimų įrašu, gamybos partija ir galutiniais patikrinimo rezultatais.
Varinių ir žalvario gnybtų pirkimo specifikacijose turėtų būti apibrėžta:
- Tikslus lydinys ir temperamentas.
- Medžiagos standartas ir taikoma peržiūra.
- Elektros laidumo reikalavimai, jei nurodyta.
- Mechaninės savybės, susijusios su formavimu arba tvirtinimu.
- Medžiagos storio ir matmenų leistinos nuokrypos.
- Paviršiaus apdailos, dengimo arba korozijos reikalavimai.
- Taikomi RoHS ir REACH įpareigojimai.
- Reikalingi įrašai, saugojimo laikotarpiai ir partijų žymėjimo taisyklės.
Pavojingų medžiagų naudojimo apribojimo ir REACH reglamentai turi skirtingas reguliavimo sritis ir turėtų būti vertinami atsižvelgiant į konkretų produktą, cheminės medžiagos apribojimus ir taikomas išimtis. Bendroji deklaracija nepakeičia medžiagų ir medžiagų, susijusių su įsigytu komponentu, patikrinimo.
ASTM B117 gali būti naudojamas kaip druskos purslų poveikio praktika, kai nurodo klientas, tačiau išlaikius druskos purškimo testą, terminalo tarnavimo laikas nenustatomas kiekvienoje darbo aplinkoje.
Elektros terminalo tiekėjo kainos skaidrumas
Naudinga citata išskiria išlaidas, kurios skirtingai elgiasi keičiantis gamybos apimčiai.
Prašyti atskirų verčių:
- Štampo projektavimas, gamyba ir patvirtinimas.
- Medžiagų vieneto kaina ir numatomas medžiagos panaudojimas.
- Štampavimas ir antrinis CNC apdirbimas.
- Skarų šalinimas, dengimas, valymas ir kitos apdailos operacijos.
- Apžiūra ir kvalifikacijos tikrinimas.
- Pakavimas, transportavimas ir taikomi eksporto mokesčiai.
- Minimalus užsakymo kiekis (MOQ) ir kainų pertraukos.
- Mėginio pristatymo laikas ir masinės gamybos laikas.
- Įrankio nuosavybės, saugojimo, priežiūros ir modifikavimo mokesčiai.
- Atliekos prielaidos, pakeitimo politika ir neatitikimų tvarkymas.
Citata turėtų nurodyti brėžinio peržiūrą, metinio kiekio prielaidą, pakavimo reikalavimus, mokėjimo sąlygas ir galiojimo laikotarpį. Tai leidžia lengviau palyginti Kinijos gamintoją, alternatyvų tiekėją arba esamą gamyklą naudojant tą pačią sąnaudų bazę.
Pavyzdžio patvirtinimas ir gamybos leidimas
Pirmojo gaminio patvirtinimo procesas turėtų nustatyti, kad siūlomas gamybos būdas gali pakartotinai sukurti reikiamas geometrijos ir medžiagos savybes.
Praktinė seka yra tokia:
- Peržiūrėkite brėžinį, medžiagos specifikaciją, kritines kokybės charakteristikas ir numatomą paklausą.
- Patvirtinkite siūlomą štampavimo ir CNC seką, atskaitos taško schemą ir apdirbimo ribą.
- Padarykite pradinius pavyzdžius ir patikrinkite visas nurodytas svarbias savybes.
- Patikrinkite medžiagų sertifikatus ir reikiamus elektrinių ar mechaninių bandymų rezultatus.
- Pašalinkite neatitikimus ir dokumentuokite patvirtintus proceso pakeitimus.
- Masinę gamybą išleisti tik klientui patvirtinus sutartą pavyzdį ir dokumentų paketą.
- Tvarkykite tolesnių gamybos partijų proceso ir tikrinimo įrašus.
Reikalingas mėginio kiekis ir pristatymo laikas priklauso nuo įrankių sudėtingumo, medžiagų prieinamumo, bandymo reikalavimų ir patvirtinimo darbo eigos. Dėl jų turėtų būti susitarta raštu, o ne iš bendro tiekėjo tvarkaraščio.
Pasitarkite su mūsų elektros inžinieriais šiandien
Dažnai užduodami klausimai
Kokias leistinas nuokrypas tiekėjas gali pasiekti derindamas metalo štampavimą ir CNC apdirbimą?
Pasirinktos štampuotos funkcijos gali pasiekti maždaug ±0,02 mm leistinus nuokrypius, o pasirinktos CNC apdirbtos savybės tinkamomis sąlygomis gali pasiekti ±0,01 mm.
Kaip Xiamen Apollo Electric Co., Ltd užtikrina medžiagų atsekamumą ir kokybės atitiktį?
Visos dalys yra pagamintos IATF 16949 ir ISO 9001 sertifikuotoje gamykloje, naudojant griežtą partijų numerių sekimą, cheminės sudėties spektrometriją ir automatizuotą optinį patikrinimą (AOI), kad atitiktų IEC 60947 ir ASTM standartus.
Koks yra tipiškas pasirinktinių OĮG metalinių komponentų prototipas ir gamybos laikas?
Standartiniai prototipų pavyzdžiai pristatomi per 10–15 darbo dienų po inžinerinio brėžinio patvirtinimo, o masinės gamybos trukmė svyruoja nuo 10 iki 15 darbo dienų, priklausomai nuo užsakymo apimties ir įrankių sudėtingumo.
susisiekite su mumis
Bendradarbiaukite su mūsų inžinierių komanda, kad įvertintumėte savo užsakymąElektrinis metalo štampavimasir CNC apdirbimo reikalavimai. Siųskite savo CAD brėžinius ir technines specifikacijas mūsų inžinerijos skyriui šiandien, kad gautumėte išsamią gamybos modelio (DFM) peržiūrą ir konkurencingą sąnaudų mažinimo pasiūlymą.
