


Produktų aprašymas
Mūsų įmonė daugiausia dėmesio skiria keturių serijų kniedijimo kontaktų surinkimo tyrimams, plėtrai ir gamybai:Kniedijimas iš vario-; Žalvarinis kniedijimas-; Berilio vario kniedijimas;{2}} ir nerūdijančio plieno kniedijimas.Šie kniedijimo kontaktų mazgai atitinka kelių sričių, tokių kaip energija, nauja energija ir pramoninė įranga, poreikius.

Produkto klasifikacija ir charakteristikos
1. Kniedijimas iš vario-

Vario štampavimo dalių veikimas, kaip žemos įtampos elektros prietaisų šerdies laidžios varinės kontaktinės kniedės, turi tiesioginės įtakos galutinių produktų patikimumui ir tarnavimo laikui. Mūsų gaminamos vario štampavimo detalės turi šias svarbias technines charakteristikas:
1.1 Medžiagų mokslo požiūriu
Mes pasirenkame didelio{0}}grynumo vario juosteles, tokias kaip C1100 ir T2Y2, kurių vario kiekis didesnis arba lygus 99,99 %, kad būtų užtikrintas puikus laidumas (laidumas didesnis nei 98 % IACS) ir šilumos laidumas. Sukurkite medžiagų sprendimų seriją įvairiems taikymo scenarijams:
| Paraiškos reikalavimai | Medžiagos modelis | Vario kiekis | Elektros laidumas (%IACS) | Tempiamasis stipris (MPa) |
| Labai laidžios dalys | Specialus varis | Didesnis arba lygus 99,99 % | 100 | - |
| Didelio{0}}stiprumo konstrukcinės dalys | C1100/T2Y2 | Didesnis arba lygus 99,99 % | Didesnis arba lygus 98 | 300-400 |
1.2 Tikslaus formavimo technologijos požiūriu
Progresyvus štampavimo procesas vario štampavimui kniedyti sidabriniais kontaktais užtikrina ±0,01 mm matmenų tikslumą. Sukūrus kelių- stočių progresinius štampus, vienu štampavimo būdu galima atlikti kelis metodus, pvz., perforavimą, lenkimą ir formavimą, o gamybos efektyvumas yra 200 - 300 kartus per minutę. Pagrindinės „mikro-deformacijos“ štampavimo technologijos savybės:
Uždarymo tarpo optimizavimas (kontroliuojamas 5 - 8 % medžiagos storio)
Dvipusio{0}}kirpimo proceso pritaikymas
Padidinus šviesiosios zonos dalį pjovimo paviršiuje iki daugiau nei 85%, labai sumažėja tolesnio apdorojimo reikalavimai
1.3 Kalbant apie paviršiaus apdorojimo procesą
| Proceso tipas | Techninės savybės | Efektas |
| Inertinių dujų apsauga | Antioksidacinis gydymas | Paviršiaus stabilumo gerinimas |
| Skardos/sidabravimas | Speciali scenos programa | Contact resistance reduction>30% |
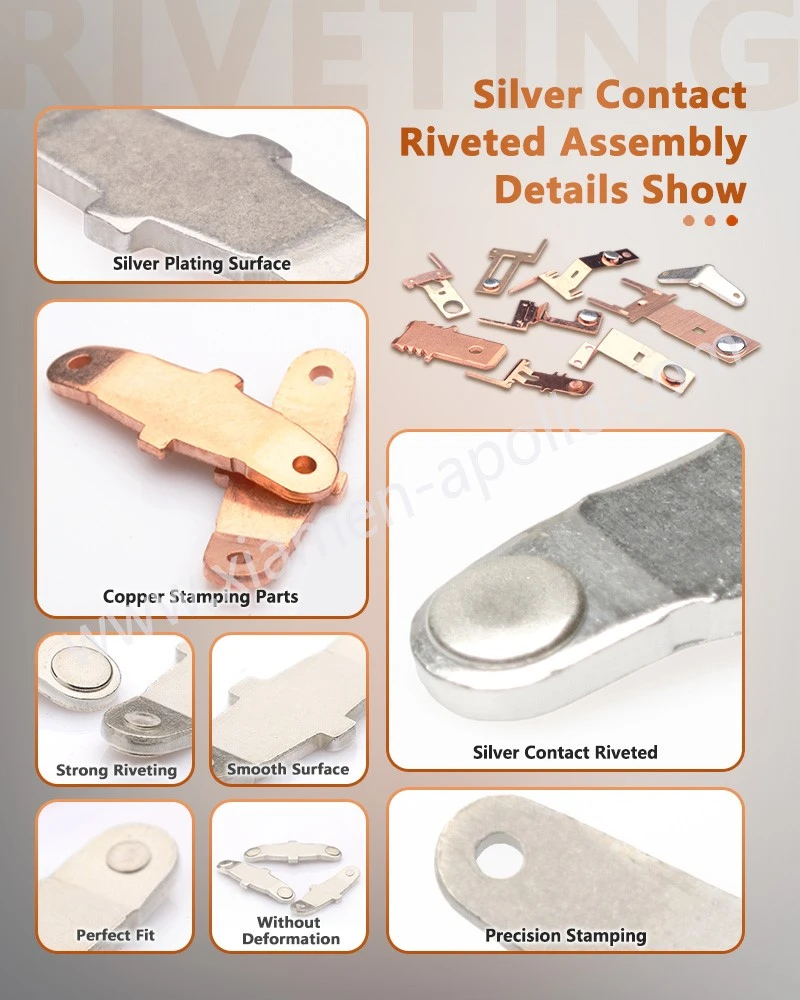
1.4 Sidabrinių kontaktų kniedijimo į -formą proceso analizė
Patikimas ryšys tarp sidabrinių kontaktų ir vario pagrindo yra labai svarbus ilgalaikiam{0}}stabiliam elektrinių komponentų veikimui. Mūsų technologija pasiekė revoliucinių proceso proveržių:
(1) Kalbant apie konstrukcinį projektavimą
| Parametrai | Veiklos rodikliai |
| Kontaktinio ploto padidėjimas | 40% |
| Kontaktinis pasipriešinimas | Mažesnė arba lygi 50 μΩ |
| Mechaninis tarnavimo laikas | 100 000 kartų (atsparumo pokytis mažesnis arba lygus 10%) |
(2) Kalbant apie procesų valdymo sistemą
Sidabrinių kontaktų kniedijimo į-formoje procesas progresinio štampavimo metu užtikrina visišką-proceso parametrų stebėjimą:
Kelių{0}}ašių jėgos valdymo sistema kontroliuoja kniedijimo slėgio tikslumą ±1,5 %.
Užtikrina kiekvieno kniedijimo taško formavimo kokybės nuoseklumą.
1.5 Techninių procesų tobulinimas
Mūsų gamybos procesai demonstruoja aukščiausią techninį lygį įvairiais aspektais:
(1) Kalbant apie štampavimo technologiją
Cementuoto karbido progresinių štampų, kurių tarnavimo laikas yra daugiau nei 30 milijonų kartų, naudojimas.
Integruota CAD/CAE konstrukcija leidžia tiksliai sulygiuoti į{0}}formoje esančias kniedijimo stotis, o bendraašiumas valdomas φ0,015 mm.
Originali elastinga nuėmimo sistema išsprendžia plonų sidabrinių elektrinių kniedytų komponentų deformacijos problemą ir pasiekia 0,05 mm/100 mm lygumą.
(2) Proceso valdymo technologijos požiūriu
Gamybos linijoje įdiegta internetinė mašininio matymo tikrinimo sistema, atliekanti 100% pilną pagrindinių matmenų patikrą, o duomenys įkeliami į ŠMM sistemą realiu laiku, kad būtų galima kokybiškai atsekti.
Išmani reguliavimo sistema automatiškai optimizuoja štampavimo parametrus pagal medžiagų partijų charakteristikas, užtikrindama proceso stabilumą.
(3) Energijos taupymo ir aplinkos apsaugos technologijų požiūriu
Greito vario laužo perdirbimo sistema pasiekia daugiau nei 85% medžiagų panaudojimo.
Cianidinio -sidabro padengimo procesas ir nuotekų uždaro{1} ciklo valymo sistema atitinka RoHS ir REACH aplinkos apsaugos standartus, todėl garantuojama patekimas į aukščiausios-Europos ir Amerikos rinkas.
1.6 Taikymo sritys ir kokybės užtikrinimas
Taikymo sritis: relės, jungikliai, kontaktoriai, grandinės pertraukikliai, termostatai ir kt.
Sertifikavimo sistema:IATF16949, ISO9001.
Laboratorinių tyrimų elementai:
Laidumas (kontaktinė varža, temperatūros kilimas)
Mechaninės savybės (tempiamasis stipris, sukibimo jėga)
Patvarumas (mechaninis / elektrinis tarnavimo laikas)
Aplinkos patikimumas (druskos purškimas, drėgna šiluma)
2. Žalvarinis kniedijimas

Žalvaris (pvz., H65 ir H70) tapo idealia medžiaga jungiklių kontaktams dėl puikaus elektros laidumo, mechaninio stiprumo ir atsparumo korozijai. Pagrindiniai mūsų žalvario štampavimo dalių techniniai pranašumai yra šie:
2.1 Medžiagų mokslo optimizavimas
| Paraiškos reikalavimai | Medžiagos tipas | Pagrindiniai našumo parametrai |
| Bendrieji laidumo scenarijai | Labai{0}}tikslios žalvario juostos (CuZn30, CuZn37) | Elektros laidumas Didesnis arba lygus 28 % IACS, pailgėjimas Didesnis arba lygus 15 % (puikus plastiškumas) |
| Diferencijuoti mechaninio stiprumo reikalavimai | Minkštas / pusiau{0}}kietas / kietas žalvaris | Tempimo stipris svyruoja nuo 250 - 600 MPa (atkaitintas / neatkaitintas) |
2.2 Tiksliojo štampavimo formavimo technologija
Proceso efektyvumas: laipsniškas štampavimas užbaigia kelis procesus, pvz., perforavimą, lenkimą ir tempimą vienu štampavimo būdu, efektyvumu 200 - 400 kartus per minutę.
Tikslus valdymas:
| Pagrindiniai techniniai punktai | Veiklos rodikliai |
| Mikro-tarpų uždarymo technologija | Tarpas=5 % - 8 % medžiagos storio, šviesi zona Didesnė arba lygi 80 % |
| Didelio tikslumo{0}}progresyvių štampų tarnavimo laikas | Didesnis arba lygus 30 milijonų kartų, matmenų paklaida ± 0,02 mm |
Pagrindinė vertė: sumažina įtrūkimų susidarymą, pagerina elektros kontaktų veikimą ir atitinka aukščiausios klasės{0}}jungiklių tikslumo reikalavimus.
2.3. Paviršiaus apdorojimas ir antikorozinė{1}}
| Gydymo tirpalas | Pagrindiniai privalumai | Našumo parametrai |
| Nikeliavimas/alavavimas/pasyvavimas | Pagerina antioksidacinį{0}}gebėjimą | Druskos purškimo bandymas 48 - 96 val |
| Selektyvus sidabravimas | Sumažina kontaktinę varžą, pailgina elektros tarnavimo laiką | Kontaktinė varža Mažesnė arba lygi 50 μΩ |
2.4 Žalvario štampavimo, sidabrinio kontaktinio kniedijimo ir varžtų surinkimo galimybės
Teikiame vieno{0}}modulinių elektrinių kontaktų mazgų, žalvario štampuotų dalių, „štampavimo - kniediavimo - surinkimo“ paslaugas:
(1) Tikslioji integravimo technologija
| Pagrindiniai procesai | Techniniai parametrai | Efektyvumo privalumai |
| Savisriegio{0}}sriegio skylės štampavimas | Montavimo padėties tikslumas ± 0,03 mm, išvengiama sriegimo deformacijos | - |
| Vibracijos dubenėlio padavimas, automatinis kniedijimas ir prisukimas | Surinkimo efektyvumas 30 000 - 40 000 PCS/H (10 kartų greičiau nei darbas rankomis) | Sumažina rankinį įsikišimą, pagerina nuoseklumą |
(2) Sraigtinio tvirtinimo elemento optimizavimas
Specifikacijų diapazonas: M2 - M10 nerūdijančio plieno / vario varžtai
Patikimumo dizainas:
Sukimo momento valdymo tikslumas ± 5% (apsaugo nuo atsipalaidavimo ir nulupimo)
Pasirenkamos sriegio fiksavimo arba fiksavimo poveržlės (stabilios vibruojančioje aplinkoje)
(3) Automatizuota aptikimo sistema
100% kokybės kontrolė:
CCD vaizdo padėties nustatymas: aptinka varžto prisukimo padėtį
Sukimo momento jutiklis + mikro{1}}omometras: vienu metu aptinka mechaninį ir elektrinį laidumą

3. Berilio vario kniedijimas

Berilio varis (BeCu), pasižymintis dideliu stiprumu, dideliu elastingumu, atsparumu nuovargiui ir atsparumu korozijai, yra ideali medžiaga svarbiems komponentams, tokiems kaip relės judančios nendrės ir mikrojungiklio spyruoklės. Pagrindiniai mūsų berilio vario štampavimo dalių techniniai pranašumai yra šie:
3.1 Berilio vario štampavimo techninės charakteristikos
(1) Medžiagų mokslo optimizavimas
| Taikymo scenarijus | Medžiagos klasė | Pagrindiniai našumo parametrai |
| Relė juda nendrės | C17200 (didelis elastingumas) | Turi būti 1,8%–2,0%, tempiamasis stipris 1200–1400 MPa, HV 380–420 |
| Automobilių relės armatūra | C17500 (didelio stiprumo) | Elektros laidumas 18–22 % IACS, HV 400–450 (atsparus nusidėvėjimui) |
| Bazinis procesas | Sprendimas + amžiaus terminis apdorojimas | Subalansuoja didelį elastingumą (deformacijos atsistatymas Didesnis arba lygus 98%) ir laidumą |
(2) Tiksliojo štampavimo technologija
Matmenų tikslumas: Progresyvus štampavimo štampavimas pasiekia ±0,01 mm tikslumą, tinka 0,05–0,3 mm itin plonoms BeCu juostelėms, kad būtų išvengta įtrūkimų / deformacijų
Štampo technologija:
| Štampo tipas | Pagrindinės metrikos |
| Cementinio karbido progresiniai štampai | Tarnavimo laikas Didesnis arba lygus 5 milijonams ciklų, stabili masinė gamyba |
| Blankingo tarpo optimizavimas | 4–6 % medžiagos storio, įtrūkimai Mažesni arba lygūs 0,01 mm |
Paviršiaus kokybė:Lygūs pjaustyti paviršiai sumažina po{0}}posto apdorojimą, atitinka tiesioginio tikslumo berilio vario perforavimo kontakto kniedytų gnybtų reikalavimus
3.2 Automobiliai
Siekdami tiksliai surinkti BeCu judančius nendriukus + sidabrinius kontaktus + armatūros įspaudus automobilių relėse ir aukščiausios klasės jungikliuose, pasiekiame integruotą gamybą:
(1) „Trys-“-viename-formos kniedijimo procesas
Visiškai integruotas į vieną progresyvų štampą:
1. BeCu judantis nendrinis štampavimas (didelio-elastingumo struktūros formavimas)
2. Automatinis sidabro spalvos kontaktinis kniedijimas (mažo-varžo jungtis)
3. Tikslus armatūros štampų surinkimas (standžios atramos padėties nustatymas)
Efektyvumo padidėjimas:Sutrumpina gamybos ciklą 50 % ir 60 % sumažina darbo sąnaudas, palyginti su tradiciniu kelių etapų surinkimu
(2) Tikslus padėties nustatymas ir automatizavimas
| Pagrindinė technologija | Tikslumo metrika | Gamybos efektyvumas |
| CCD vizualinio padėties nustatymo sistema | Išlygiavimo tikslumas Mažesnis arba lygus 0,02 mm | Didelė{0}}gamybos sparta: 300–400 vnt./min |
| Išmani šėrimo sistema | Automatinė medžiagos juostos nuokrypio korekcija ±0,01 mm | Nepertraukiamas veikimas be prastovų (4 valandų stabilumas) |

4. Nerūdijančio plieno kniedijimas-

Kaip profesionalus nerūdijančio plieno štampavimo detalių ir sidabrinių kontaktų formavimo kniedijimo{0}} gamintojas Kinijoje, daugiau nei 20 metų daugiausia dėmesio skyrėme tiksliam progresyviam štampavimui ir integravome į -forminio štampavimo technologiją sidabriniams kontaktams. Mūsų pagrindiniai konkurenciniai pranašumai yra šie:
4.1 Dvigubas-sukurtas dėl medžiagų ir procesų
| Medžiagos sprendimas | Proceso pranašumai |
| SUS301/SUS304/SUS316 nerūdijančio plieno juostos | Didelis elastingumas (SUS301 tempimo stipris, didesnis arba lygus 1200 MPa) + atsparumas korozijai (SUS316 druskos purškimo bandymas Didesnis arba lygus 1000 valandų) |
| In-Pelėsių kniedijimo technologija | Fizinė tvirta jungtis tarp sidabrinių kontaktų ir nerūdijančio plieno pagrindų, sukibimo stipris Didesnis arba lygus 80 MPa (du kartus didesnis už tradicinį suvirinimą) |
4.2 Tiksli progresyvi štampavimo technologija
Visos{0}}procesų integravimo galimybės:
Kelių-stočių progresiniai štampai vienu metu užbaigia perforavimą, lenkimą, formavimą ir kniedijimą (sumažina 3+ tarpinius procesus)
Mikro-kniedytų komponentų apdorojimo galimybė (minimalus elemento dydis 0,3 mm, storis 0.08 - 2.0 mm)
Efektyvumo ir tikslumo balansas:
Automatizuota padavimo sistema: juostelės padėties nustatymo tikslumas ±0,01 mm
Didelės spartos{0}}perforavimo mašinų stabilumas: defektų lygis < 0,1 % nuolatinės gamybos metu esant 300 smūgių per minutę
4.3 Paviršiaus apdorojimo sprendimai
| Proceso tipas | Techninis efektas | Testavimo standartas |
| Sidabravimas | Kontaktinė varža sumažinta 40 % (mažesnė arba lygi 30 μΩ), pagerintas elektros laidumas | Dangos storis Didesnis arba lygus 5 μm (aptiktas rentgeno fluorescencijos spektrometrija) |
| Nikelio/alavo dengimas | Antioksidacinis gebėjimas padidėjo 3 kartus, druskos purškimo testas Didesnis arba lygus 96 val. | Atliekant skersinio{0}}sukibimo bandymą (ASTM D3359) neatsilupa |
| Valymas lazeriu | Paviršiaus šiurkštumas Ra Mažesnis arba lygus 0,2 μm, oksido plėvelės priemaišų pašalinimas | 100x optiniu mikroskopu likučių nepastebėta |
4.4 Sidabrinių kontaktų į-formavimo kniedijimo technologijos tobulinimas
(1) Proceso principų palyginimas
| Tradicinis procesas | -Pelėsių kniedijimo procesas | Pagrindiniai skirtumai |
| Suvirinimas / klijavimas | Reikia papildomų procesų, terminės deformacijos ir klijų senėjimo rizikos | Užpildoma sinchroniškai štampavimo proceso metu, be papildomų energijos sąnaudų |
| In-Pelėsinis kniedijimas | Šalto formavimo sujungimas preciziškais perforatoriais, fizinis metalurginis klijavimas | Metalo grūdelių susiliejimas sukibimo paviršiuje, atsparumas tempimui Didesnis arba lygus 80 MPa |
(2) Keturi techninių pranašumų kvadrantai
Mechaninis veikimas: kniedijimo taškų atsparumas šlyčiai yra didesnis nei 50 N arba lygus (kai sidabro kontakto specifikacija yra φ2,0 mm), neatsipalaiduoja po 100 000 vibracijos bandymų
Elektros laidumas: kontaktinė varža mažesnė arba lygi 50 μΩ (20 % mažesnė nei suvirinimo procesas), temperatūros kilimo bandymas ΔT Mažesnis arba lygus 30 K
Gamybos efektyvumas: vienos{0} stoties integravimas sumažina 2 procesus, 100 % automatizavimo greitį, našumą padidino iki 99,5 %
Atitiktis aplinkai: nenaudojami litavimo srautai ar klijai, anglies emisija gamybos metu sumažinama 60 %
Kodėl verta rinktis mus?
1. 30 metų giliai puoselėjant pramonę, techniniai sprendimai tiesiogiai paveikė pramonės skaudulius
Patyręs techninis kaupimas:Pagrindinę techninę komandą sudaro pasaulyje pirmaujanti įmonė relių srityje, jau 30 metų daugiausia dėmesio skirianti elektros jungčių sričiai, giliai įvaldanti žemos-elektros prietaisų medžiagų charakteristikas ir gedimo mechanizmus, naują energiją ir kitus scenarijus bei galinti pasiūlyti efektyvumą-didinančius ir sąnaudas{3}}mažinančius sprendimus ir naujoviškus technologijų pristatymus,{4}nemokamų technologijų pristatymą. didelio šilumos laidumo suvirinimo procesas)
Visos kategorijos gamybos matrica:Daugiausia užsiima sidabrinių kontaktų, volframo varinių kontaktų, relių šerdies ir daugiau nei 100 rūšių tiksliųjų metalinių In-Die Rivet Electrical Contacts kniedimu / suvirinimu, pritaikoma prie tradicinių žemos-tampos elektros prietaisų, pvz., grandinės pertraukiklių ir relių, ir naujų sričių, tokių kaip energijos kaupimo įranga, naujos energijos transporto priemonės ir energijos saugojimo paslaugos,
2. Pasaulinis paslaugų tinklas, greitas reagavimas kuriant vertę
Septynios pagrindinės tarptautinės bazės:Išdėstymas Barselonoje (Europa ir Jungtinės Valstijos), Teheranas (Viduriniai Rytai), Naujasis Delis / Port Klangas (Pietryčių Azija), Tokijas (Japonija ir Pietų Korėja) ir kitos strateginės vietos, teikiančios 24 -valandas vietinį doką, kreditų palaikymą ir atsakymą po-pardavimo, peržengiant tarpvalstybinio bendradarbiavimo kliūtis
Agili pristatymo sistema:mėginiai išsiunčiami greitai per 1-2 dienas, kūrimo ciklas suspaudžiamas iki 20-30 dienų, o masinės gamybos užsakymai pristatomi per 15-20 dienų (gamyba baigiama gavus apmokėjimą), tiksliai derinant kliento MTEP ir masinės gamybos ritmą
3. Vertikali pramonės grandinės integracija, kokybė ir kaina
Pilnas proceso integravimas: master 12 core processes such as cold stamping and laser welding, and realize full-process closed-loop production from raw materials to finished products, with a yield rate of >99,99%, o visapusiška kaina 10–15% mažesnė nei bendraamžių
Išmanusis gamybos klasterio išdėstymas:metinė naujos energijos produkcijos vertė yra 120 mln., žemos įtampos elektros prietaisų metinė produkcijos vertė – 80 mln., trys pagrindinės gamybos bazės Siamene (naujos energetinio štampavimo detalės/sidabriniai kontaktiniai komponentai/relių šerdys) ir dvi pagrindinės profesionalios gamyklos Ningbo mieste (formų kūrimas/tikslus apdirbimas), sudarančios profesionalų darbo pasidalijimą.

4. Visų-matmenų kokybės užtikrinimas, tarptautinis sertifikavimo palyda
Visa proceso kokybės kontrolė:išlaikė IATF 16949 automotive{1}} kokybės vadybos sistemos sertifikatą, RoHS/REACH aplinkosaugos standartų įgyvendinimą, visišką atsekamumą nuo žaliavos atrankos (elektrolitinio vario grynumas didesnis nei 99,95 %) iki gatavo produkto testavimo
Duomenų{0}}kokybės kontrolė:Pateikite medžiagų sudėties ataskaitą (COA) ir proceso statistinės kontrolės (SPC) duomenų paketą, kad užtikrintumėte produkto nuoseklumą pagal tarptautinius standartus, tokius kaip UL ir VDE.
5. Tvirtas-pažangus gamybos pagrindas, lydintis didelės-masinės gamybos apimtis
Nepriklausoma gamybos sistema:7 pagrindinės profesionalios dirbtuvės (štampavimo / suvirinimo / liejimo formos ir tt) yra 100% nepriklausomos, o techniniai pagrindai sudaro daugiau nei 30%, todėl pagrindiniai procesai neperduodami iš išorės.
Išmaniosios įrangos klasteris:Įrengta šimtai aukščiausios-pagalbos įrangos (daugia
susisiekite su mumis

Populiarus Žymos: Kniedijimo kontaktų mazgas, Sidabrinis kontaktinis kniedijimas, Kontaktinis kniedytas mazgas, Elektros kontaktų mazgas, Sidabrinės kniedės elektros jungtis, Vario į{0}}Kniedijimas, Žalvario štampavimo sidabrinis kontaktas, Berilio vario kniedytas kontaktas, Nerūdijančio plieno įdėklas


