

Mechaninio apdirbimo srityje išsamus įvairių procesų tipų ir atitinkamų jų pritaikymų supratimas yra sąnaudų analizės ir gamybos optimizavimo pagrindas. Inžinerijos profesionalų galimybė preliminariais etapais-greitai įvertinti-perspektyvius apdirbimo metodus, reikalingą įrangą, įrankių konfigūracijas, taip pat tam tikros dalies apdorojimo efektyvumą ir ekonominį gyvybingumą žymiai padidina sąnaudų įvertinimo tikslumą ir sprendimų-priėmimo efektyvumą. Tai ypač svarbu gaminant žalvario CNC apdirbtas dalis, kur medžiagų savybių ir proceso suderinamumo sąveika tiesiogiai veikia galutinę apdirbimo kokybę ir sąnaudų struktūrą; taigi, svarbiausia yra sukurti sisteminį apdirbimo procesų supratimą.
Frezavimas, kaip vienas plačiausiai naudojamų mechaninio apdirbimo procesų, pasižymi išskirtiniu universalumu. Naudojant kelių-ašių CNC įrangą, skirtą tiksliai valdyti santykinę padėtį tarp pjovimo įrankio ir ruošinio, galima apdirbti sudėtingus kontūrinius paviršius ir dalis, pasižyminčias sudėtinga daugiafunkcine geometrija. Žalvario CNC frezavimo kontekste puikus medžiagos apdirbamumas-, pasižymintis lengvu drožlių lūžimu ir dideliu šilumos laidumu-, leidžia pademonstruoti puikų apdorojimo efektyvumą, ypač atliekant didelio{6}}greičio frezavimo operacijas. Be to, žalvario CNC frezavimo procesas veiksmingai subalansuoja tikslumo ir efektyvumo reikalavimus, todėl jis plačiai taikomas gaminant elektrinius komponentus, jungtis ir tikslias konstrukcines dalis.
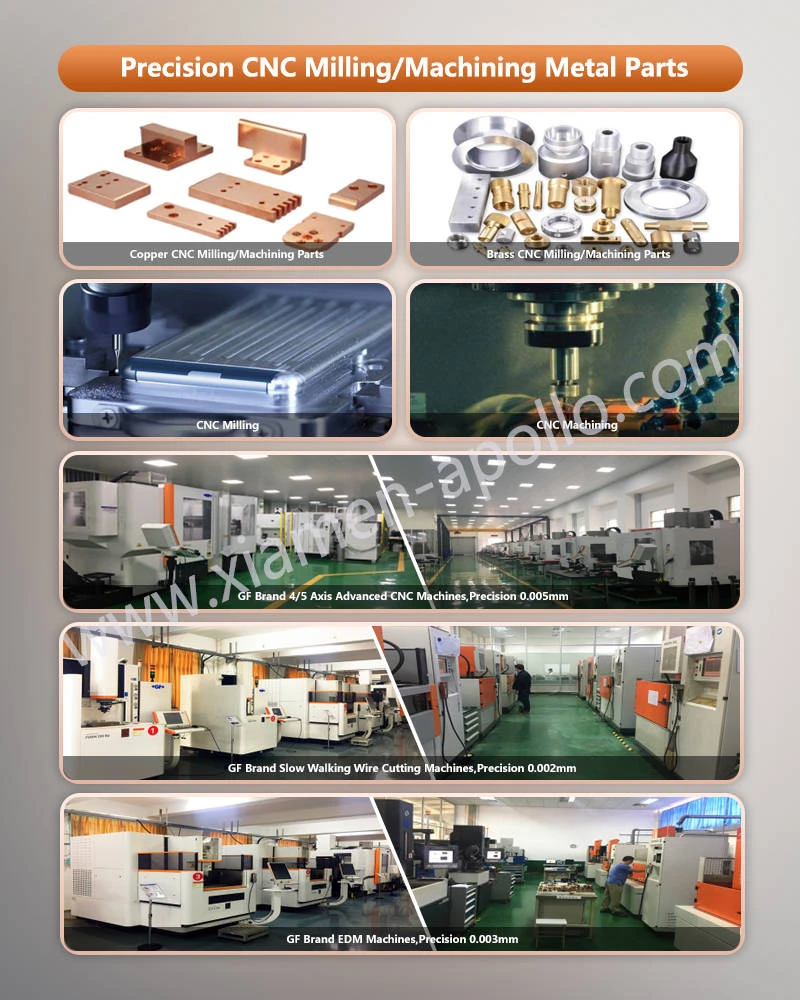
Įrangos požiūriu frezavimo staklės yra labai įvairios – nuo tradicinių rankinių frezų iki modernių CNC apdirbimo centrų. Nors tradicinės frezavimo staklės pasižymi mažesniu tikslumu, dėl mažesnės kapitalo sąnaudos jos tinka grublėtoms operacijoms arba mažo-tikslumo dalių gamybai. Ir atvirkščiai, masinėje CNC-frezuotų žalvario dalių gamyboje apdirbimo centrai tapo pramonės standartu; integruojant kelias funkcijas,-tokias kaip tekinimas, frezavimas ir gręžimas-jie žymiai pagerina apdorojimo efektyvumą ir nuoseklumą. Įrangos kainos paprastai yra glaudžiai susietos su tokiais veiksniais kaip ašių skaičius, tikslumo klasė ir valdymo sistemos veikimas; todėl skirtingų klasių mašinos pasižymi ryškiais stabilumo ir efektyvumo skirtumais apdorojant CNC žalvario komponentus.
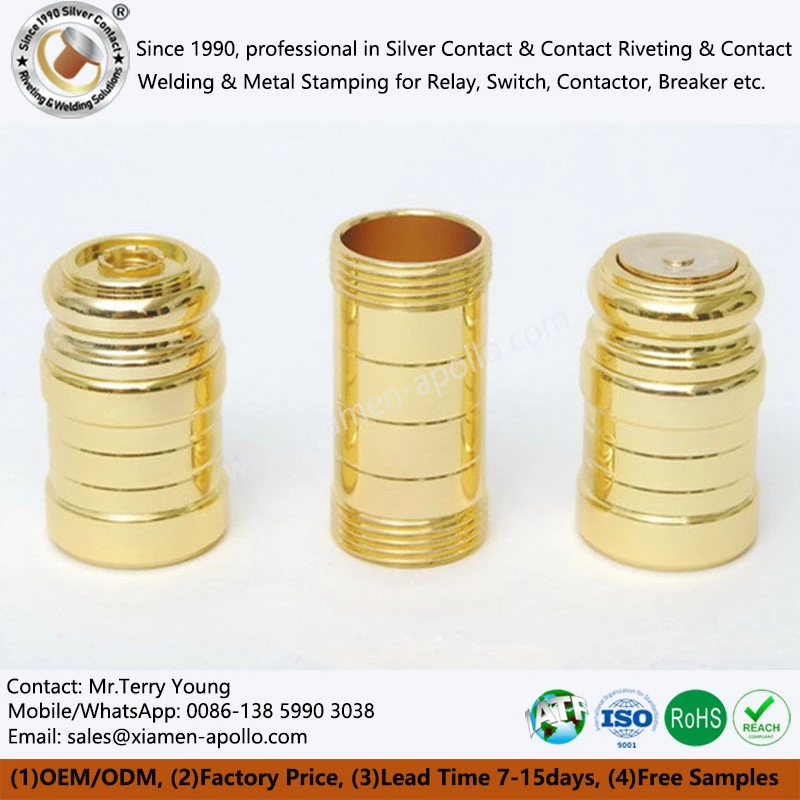
Įrankių sistema yra vienas iš pagrindinių veiksnių, turinčių įtakos apdorojimo efektyvumui ir kokybei. Frezavimo proceso metu pjovimo įrankio kietumas turi būti didesnis už ruošinio medžiagos kietumą, kad būtų užtikrintas efektyvus pjovimas. Žalvario apdirbimui CNC paprastai parenkami karbido įrankiai, užtikrinantys puikų atsparumą dilimui ir pjovimo stabilumą. Įprasti įrankiai yra galinės frezos ir indeksuojamos priekinės frezos, o galinės frezos ypač plačiai naudojamos žalvario dalių apdailai ir kontūravimui. Pasirinkus optimalų žalvario galinį frezą, ne tik pagerėja paviršiaus apdaila, bet ir efektyviai sumažinamas įrankio susidėvėjimas, taip pailginant įrankio tarnavimo laiką.
Medžiagos savybių įtaka apdirbimo procesui yra tokia pat reikšminga. Medžiagos, tinkamos apdirbti, paprastai pasižymi geru lankstumu ir santykinai mažu kietumu (paprastai mažesnis nei 60 HRC), o tai padeda užtikrinti stabilesnį pjovimo procesą. Žalvaris, kaip nepakeičiama-pjovimo medžiaga, suteikia išskirtinių pranašumų gaminant CNC dalis; Tai palengvina aukštą apdorojimo efektyvumą ir užtikrina puikią paviršiaus apdailą, todėl idealiai tinka gaminti žalvario elektrinius gnybtus ir įvairias tikslias jungtis. Be to, reguliuojant medžiagos kietumą termiškai apdorojant galima optimizuoti našumą, pritaikytą tam tikriems etapams,-pvz., grublėtą apdirbimą ir apdailinimą-, taip išlaikant pusiausvyrą tarp apdorojimo efektyvumo ir galutinio detalės funkcinio veikimo.
Kalbant apie sąnaudų struktūrą, įrankių sąnaudos paprastai sudaro palyginti nedidelę visų išlaidų dalį. Žalvario tekinimo dalims, kurioms reikalingas standartinis tikslumas, įrankių sąnaudų ir įrangos sąnaudų santykis visame apdorojimo biudžete yra maždaug 1:9. Tai reiškia, kad įrangos panaudojimo rodikliai ir apdorojimo ciklo laikas turi daug didesnę įtaką bendroms išlaidoms. Todėl planuojant procesą pirmenybė turėtų būti teikiama mašinos veikimo efektyvumo ir apdirbimo takų optimizavimui, siekiant sumažinti laiko vieneto sąnaudas. Be to, masinėje dalių,-pvz., žalvario vandentiekio jungiamųjų detalių-standartizuojant pjovimo įrankius ir proceso parametrus, gamyba gali dar labiau padidinti sąnaudų{7}kontrolės galimybes.
Be to, gaminant vieną{0}}gabalą arba mažą{1}}partijinę dalį, sąrankos laikas yra veiksnys, kurio negalima nepastebėti. Tai apima tokias užduotis kaip programavimas, įrankių reguliavimas ir armatūros montavimas; nors ši veikla nėra tiesiogiai susijusi su medžiagų pašalinimu, vis dėlto sunaudojama vertingų įrangos išteklių. Analizuojant išlaidas, susijusias su CNC žalvario dalimis, reikia visiškai atsižvelgti į fiksuotas sąnaudas, patirtas sąrankos etape, o kintamos sąnaudos turi būti pagrįstai paskirstytos remiantis faktine įrangos eksploatavimo būsena. Programavimo laiką labai įtakoja dalių sudėtingumas ir operatoriaus patirtis; tačiau įdiegus standartizuotus procesus ir modulinio programavimo metodus, bendrą sąrankos ciklą galima efektyviai sutrumpinti.
Apibendrinant, apdirbimo sąnaudų optimizavimo esmė slypi sistemingoje procesų, įrangos ir valdymo sinergijoje. Giliai supratus frezavimo proceso ypatybes, apgalvotai pasirenkant įrangą ir įrankius bei optimizuojant apdirbimo kelius ir laiko struktūras, galima pasiekti optimalų sąnaudų efektyvumą ir tuo pačiu užtikrinti bekompromisę kokybę. Ypač gaminant CNC{2}}apdirbtas žalvario dalis, visiškai išnaudojus medžiagai būdingą apdirbamumą-ir taupios gamybos-principus, įmonės galės pasiekti aukštesnį efektyvumo lygį ir sumažinti gamybos sąnaudas esant nuožmiai konkurencijai rinkoje.
Jei šiuo metu vertinate apdirbimo sprendimusžalvario tekančios dalys, kviečiame susisiekti su mumis. Siūlome visapusišką integruotą palaikymą,-nuo proceso projektavimo iki masinės gamybos,-kad padėtume jums pasiekti optimalų veiklos efektyvumo ir ekonomiškumo{3}}balansą.
Dažnai užduodami klausimai
1. Kokie yra CNC frezavimo staklių malūno žalvario pranašumai?
Žalvaris pasižymi puikiu apdirbamumu, dideliu matmenų tikslumu, gerą atsparumą korozijai ir mažesnes apdirbimo išlaidas, palyginti su daugeliu kitų metalų.
2. Kam dažniausiai naudojamos CNC frezavimo staklės?
Jie plačiai naudojami elektros gnybtuose, jungtyse, santechnikos detalėse, automobilių komponentuose ir tikslioje pramonės įrangoje.
3. Kokias žalvario medžiagas galima naudoti žalvario CNC apdirbimo paslaugoms?
Įprastos medžiagos yra H59, H62, H63, C360 ir CW614N žalvaris, parenkamas pagal taikymo ir veikimo reikalavimus.
susisiekite su mumis
